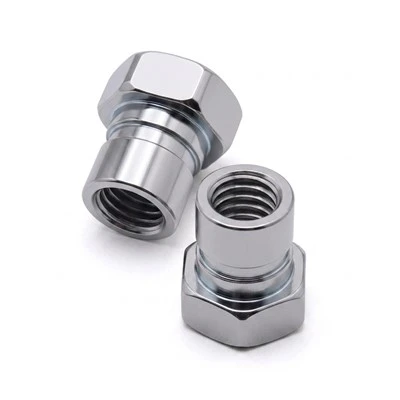
설명
문의 보내기
플랜지 부싱이 방사형 및 축방향 하중을 처리하는 방법
플랜지 부싱은 베어링 표면을 주요 구성 요소에서 교체 가능한 부품으로 이동시켜 부싱보다 마모 관리를 더 쉽게 만듭니다.어깨 나사일체형 베어링 표면이 있습니다.
보어는 샤프트를 반경방향으로 지지하는 반면 플랜지는 축방향 하중을 처리하고 하우징을 통한 움직임을 방지합니다. 이는 다음과 다릅니다.플랜지 볼트,클램핑 하중을 분산시키는 장치 또는 패널 사이의 간격을 유지하는 나사식 알루미늄 스탠드오프. 에이원통형 다웰 핀연속적인 샤프트 모션을 지원하기보다는 포지셔닝에 주로 사용됩니다.
샤프트가 보어 내부에서 회전하거나 진동할 때 부싱도 마찰과 마모를 고려해야 합니다. 알루미늄은 작업에 따라 적절한 코팅, 윤활 또는 다른 재료가 필요할 수 있습니다.

하우징 준비: 카운터보어, 시트 및 리드-인
카운터보어는 부싱 플랜지의 안착 표면을 제공합니다. 크기, 깊이 및 정렬은 모두 부싱이 하우징에 얼마나 안전하게 장착되는지에 영향을 미칩니다.
- 깊이:카운터보어는 플랜지가 지나치게 움푹 들어가지 않고 완전히 안착될 수 있을 만큼 깊어야 합니다. 매립- 장착 설계의 경우 플랜지 두께와 필요한 조립 위치에 따라 깊이를 제어합니다. 가공된 구멍 깊이에만 의존하기보다는 조립된 부싱을 확인하십시오.
- 지름:필요한 경우 조립 및 열 이동을 위해 카운터보어와 플랜지 외경 사이에 충분한 간격을 두십시오. 간격이 너무 좁으면 설치가 어려워지고 조립 중에 플랜지가 묶일 수 있습니다.
- 직각도:도면 공차 내에서 카운터보어 시트를 하우징 보어에 수직으로 유지하십시오. 잘못 정렬된 시트 표면은 부싱을 기울일 수 있으며 결합 샤프트의 정렬에 영향을 미칠 수 있습니다.
- 가장자리 끊김:버를 제거하고 보어 입구와 카운터보어 숄더의 날카로운 모서리를 부수십시오. 깔끔한 리드-는 설치 중 부싱이 손상될 위험을 줄이고 부싱과 하우징 사이의 의도된 맞춤을 유지하는 데 도움이 됩니다. 적절한디버링이는 단순한 외관 마무리 단계가 아닌 가공 공정의 일부입니다.

알루미늄 보어의 강철 샤프트: 갈바닉 부식 관리
강철과 알루미늄은 물이나 소금이 접합부에 들어가면 갈바닉 부식이 발생할 수 있습니다. 부싱 어셈블리에서 보어, 샤프트 및 플랜지 영역은 주요 관찰 장소입니다.
- 물이 들어가지 않도록 핏에만 의존하지 마세요.작은 틈은 인터페이스에 습기를 유지할 수 있습니다.
- 기름 대신 물을 사용하세요-금속으로부터 습기를 멀리하는 데 적합한 경우.
- 알루미늄을 양극산화 처리하세요필요한 경우 보어와 부싱에 맞는 코팅 두께를 허용합니다.
- 나일론 스페이서를 사용하세요.또는 전기 절연을 위한 플라스틱 숄더 와셔. 이것나일론 스페이서플랜지를 하우징에서 분리할 수도 있습니다.
- 청동 또는 폴리머-라인 부싱을 고려하세요.물이나 염분에-장기간 노출되는 경우.
접합부 주변에 변색이나 부식 제품이 나타나면 표면 마감 문제로 처리하기 전에 습기가 갇히고 이종 금속 간의 접촉이 있는지 확인하세요.-
인기 탭: 사용자 정의 CNC 가공 알루미늄 플랜지 부싱, 중국 사용자 정의 CNC 가공 알루미늄 플랜지 부싱 제조 업체, 공급 업체, 공장